


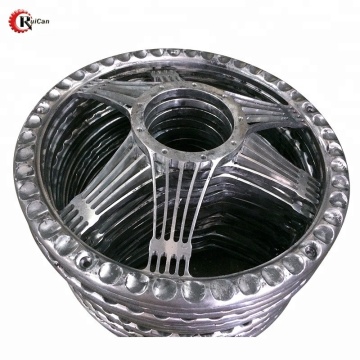
इंजिन माउंटिंग कंस डक्टाइल आयर्न कास्टिंग
Get Latest Price| पैसे भरण्याची पध्दत: | L/C,T/T |
| इन्कोटर्म: | FOB,CFR,EXW |
| किमान ऑर्डर: | 300 Piece/Pieces |
| वाहतूक: | Ocean,Land,Air,Express |
| बंदर: | Ningbo,Shanghai |
Share:



| पैसे भरण्याची पध्दत: | L/C,T/T |
| इन्कोटर्म: | FOB,CFR,EXW |
| किमान ऑर्डर: | 300 Piece/Pieces |
| वाहतूक: | Ocean,Land,Air,Express |
| बंदर: | Ningbo,Shanghai |
Share:
ब्रँड: काहीही नाही
Origin: निंगबो
| विक्री युनिट | : | Piece/Pieces |
| पॅकेज प्रकार | : | पुठ्ठा / पॅलेट |
The file is encrypted. Please fill in the following information to continue accessing it
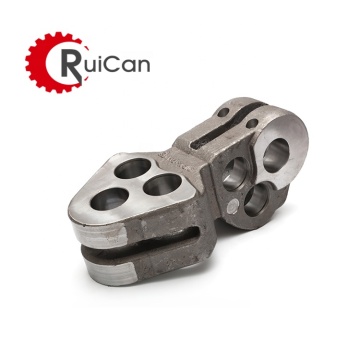
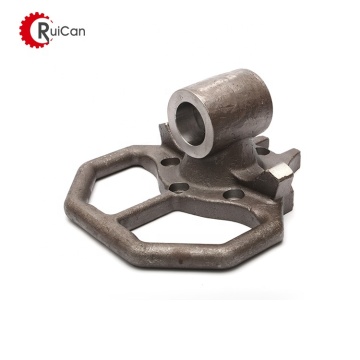
इंजिन माउंटिंग ब्रॅकेट हा पॉवरट्रेन आणि वाहन बॉडी किंवा सबफ्रेममधील स्ट्रक्चरल लिंक आहे. ते स्थिर इंजिन वजन धारण करणे, लोड अंतर्गत टॉर्क प्रतिक्रिया प्रसारित करणे आणि NVH वर्तन अंदाजे ठेवणे आवश्यक आहे — सर्व काही 15+ वर्षे कंपन, तापमान सायकलिंग आणि अधूनमधून शॉक लोडमध्ये टिकून राहून. कारण ब्रॅकेट लोड-बेअरिंग आहे परंतु परिधान करणारा भाग नाही, अयशस्वी मोड जो महत्त्वाचा आहे तो विभाग संक्रमणांमध्ये थकवा क्रॅकिंग आहे, ज्यामुळे कास्टिंग गुणवत्ता आणि फिलेट भूमिती निर्णायक बनते.
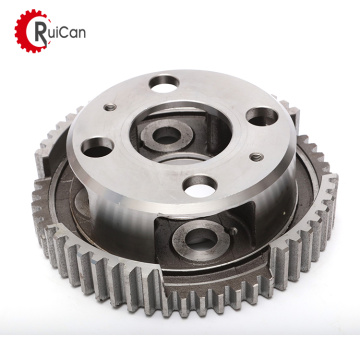
Ningbo Ruican सिलिका सोल इन्व्हेस्टमेंट कास्टिंगद्वारे QT500-7 डक्टाइल लोह (ISO 1083, ASTM A536 80-55-06 समतुल्य) मध्ये इंजिन माउंटिंग ब्रॅकेट तयार करते. निव्वळ-निव्वळ-आकाराची प्रक्रिया आपल्याला मशीनिंग-फ्रॉम-सॉलिड किंवा वाळू कास्टिंगच्या मसुद्याच्या मर्यादांशिवाय कंसाची स्वीप्ट भूमिती, एकात्मिक बॉस आणि उदार फिलेट्सचे पुनरुत्पादन करू देते. परिणाम म्हणजे सतत नोड्युलर रचना आणि सत्यापित यांत्रिक गुणधर्मांसह कंस, वाहन असेंबली लाइनसाठी तयार.
स्टड पॅड, बोर आणि बोल्ट फेसवर ब्रॅकेट सीएनसी मशीन केलेले असतात आणि थ्रेडेड इन्सर्ट, स्टड किंवा इलास्टोमर आयसोलेटर सब-असेंबली प्रति ग्राहक बीओएमसह पुरवले जाऊ शकतात. ऑटोमोटिव्ह OEM लाईन्स फीड करणाऱ्या प्रोग्रामसाठी आम्ही संपूर्ण PPAP लेव्हल 3 डॉक्युमेंटेशन, क्रिटिकल होल पॅटर्नवरील Cpk क्षमता अभ्यास आणि 100% क्रिटिकल-डायमेंशन गेजिंग प्रदान करतो.
| Parameter | Specification |
|---|---|
| Material | QT500-7 ductile iron (ASTM A536 80-55-06 equivalent) |
| Manufacturing Process | Silica sol investment casting + CNC machining |
| Mechanical Properties | Tensile ≥ 500 MPa, yield ≥ 320 MPa, elongation ≥ 7% |
| Critical Tolerances | Stud hole patterns ±0.05 mm; bore IT7 |
| Weight Range | 0.3–4 kg |
| Finish | Machined faces Ra 1.6–3.2 µm; e-coat / powder coat per spec |
| Inspection | Nodularity & hardness per heat, CMM layout, 100% gauge checks |
| Documentation | PPAP Level 3, EN 10204 3.1, SPC capability (Cpk ≥ 1.33) |
| Applications | Passenger car & LCV engine mounts, transmission mounts, subframe brackets |
सॉलिड बारमधून बांधलेल्या ब्रॅकेटमध्ये सरळ दाणे आणि तीक्ष्ण कोपरे असतात जे तणाव वाढवणारे म्हणून काम करतात - तेथे क्रॅक सुरू होतात. प्रत्येक संक्रमणाच्या वेळी गुळगुळीत फिलेट्ससह लोड मार्गाचे अनुसरण करण्यासाठी कास्ट ब्रॅकेटचा आकार दिला जातो, जे थकवा आणणाऱ्या अभियंत्यांना नेमकेपणाने हवे असते. उत्पादनामध्ये, गुंतवणूक कास्टिंग देखील बार-स्टॉक विरूद्ध मशीनिंग सामग्रीच्या 50-70% भाग काढून टाकते, प्रति वर्ष 500 ते 100,000 तुकड्यांमध्ये, ज्यामुळे इंजिन माउंट कुटुंबांसाठी तर्कसंगत प्रक्रिया बनते.




संपर्क साधा

चौकशी पाठवा


गोपनीयता विधान: आपली गोपनीयता आमच्यासाठी खूप महत्वाची आहे. आमची कंपनी आपली वैयक्तिक माहिती आपल्या स्पष्ट परवानग्यांसह कोणत्याही एक्सपॅनीला उघड करू नये असे वचन देते.
अधिक माहिती भरा जेणेकरून आपल्याशी वेगवान संपर्क साधू शकेल
गोपनीयता विधान: आपली गोपनीयता आमच्यासाठी खूप महत्वाची आहे. आमची कंपनी आपली वैयक्तिक माहिती आपल्या स्पष्ट परवानग्यांसह कोणत्याही एक्सपॅनीला उघड करू नये असे वचन देते.


 आता संपर्क साधा
